Teknik Süreç Detayları
1. Hammadde ve Ön Şişirme (Pre-Expansion)
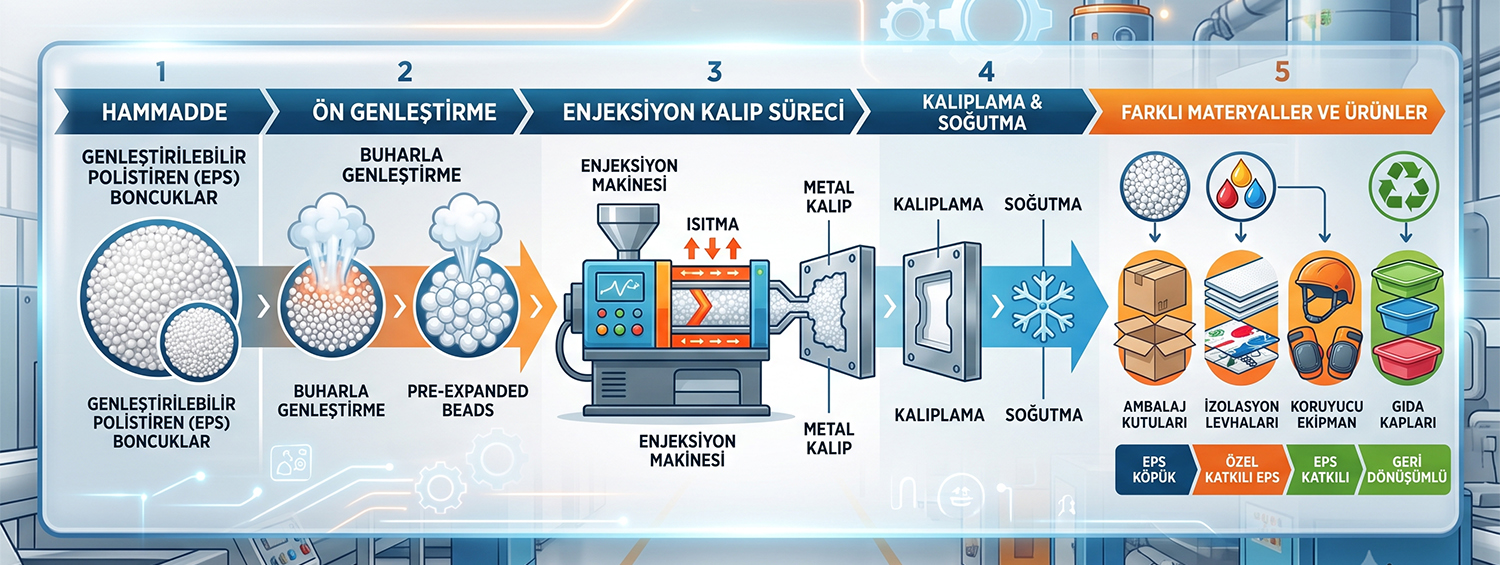
Süreç, petrokimya tesislerinden gelen ve içinde doğal bir şişirici gaz olan pentan barındıran minik polistiren boncuklar ile başlar. Bu boncuklar ön şişirme makinesine (pre-expander) alınır ve yaklaşık 100°C sıcaklığındaki buhara maruz bırakılır. Buharın etkisiyle pentan gazı genleşir, boncuklar orijinal boyutlarının 20 ila 50 katı kadar büyüyerek içi hava dolu gözenekli kürelere dönüşür.
2. Silolama ve Dinlendirme (Siloing)
Şişen taneciklerin içinde, soğuma esnasında geçici bir vakum (negatif basınç) oluşur. Taneciklerin mekanik dayanıklılığını kazanması ve iç basınçlarının atmosfer basıncıyla dengelenmesi için hava geçirgen kumaş silolarda 4 ila 24 saat arasında dinlendirilmesi gerekir. Bu süreç aynı zamanda malzemenin üzerindeki statik elektriğin atılmasını sağlar.
3. Enjeksiyon ve Buharla Pişirme (Molding)
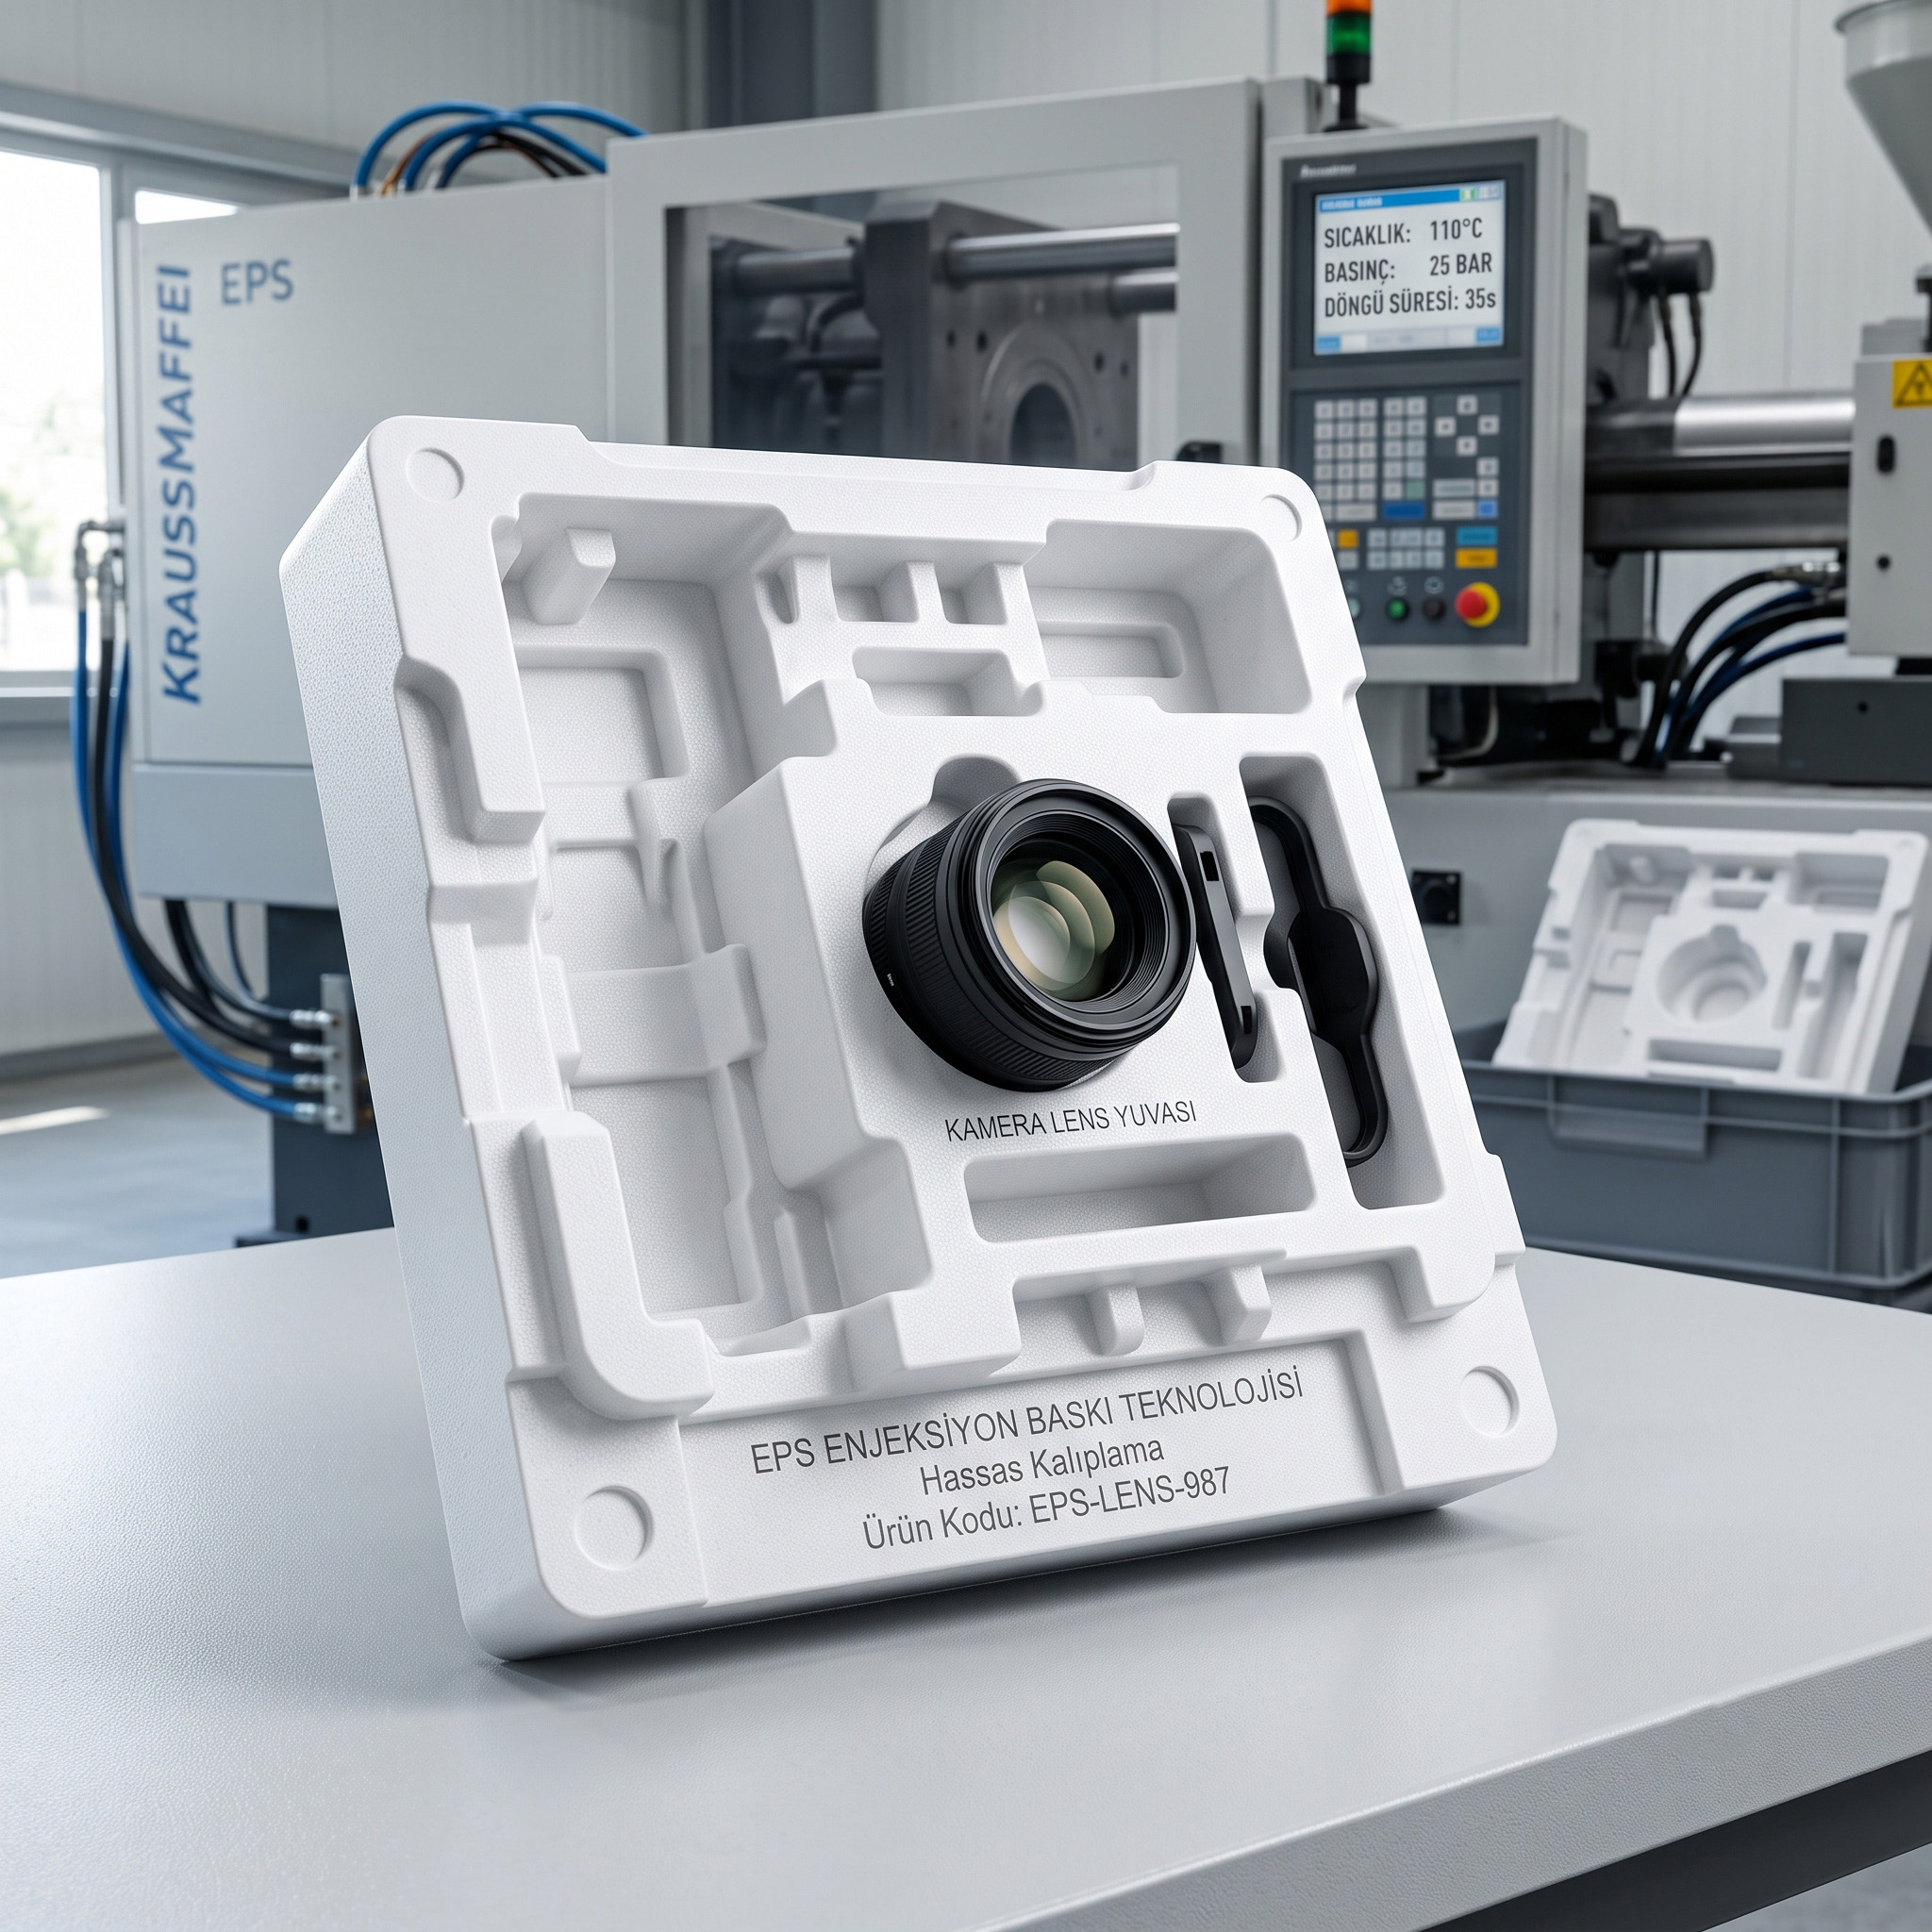
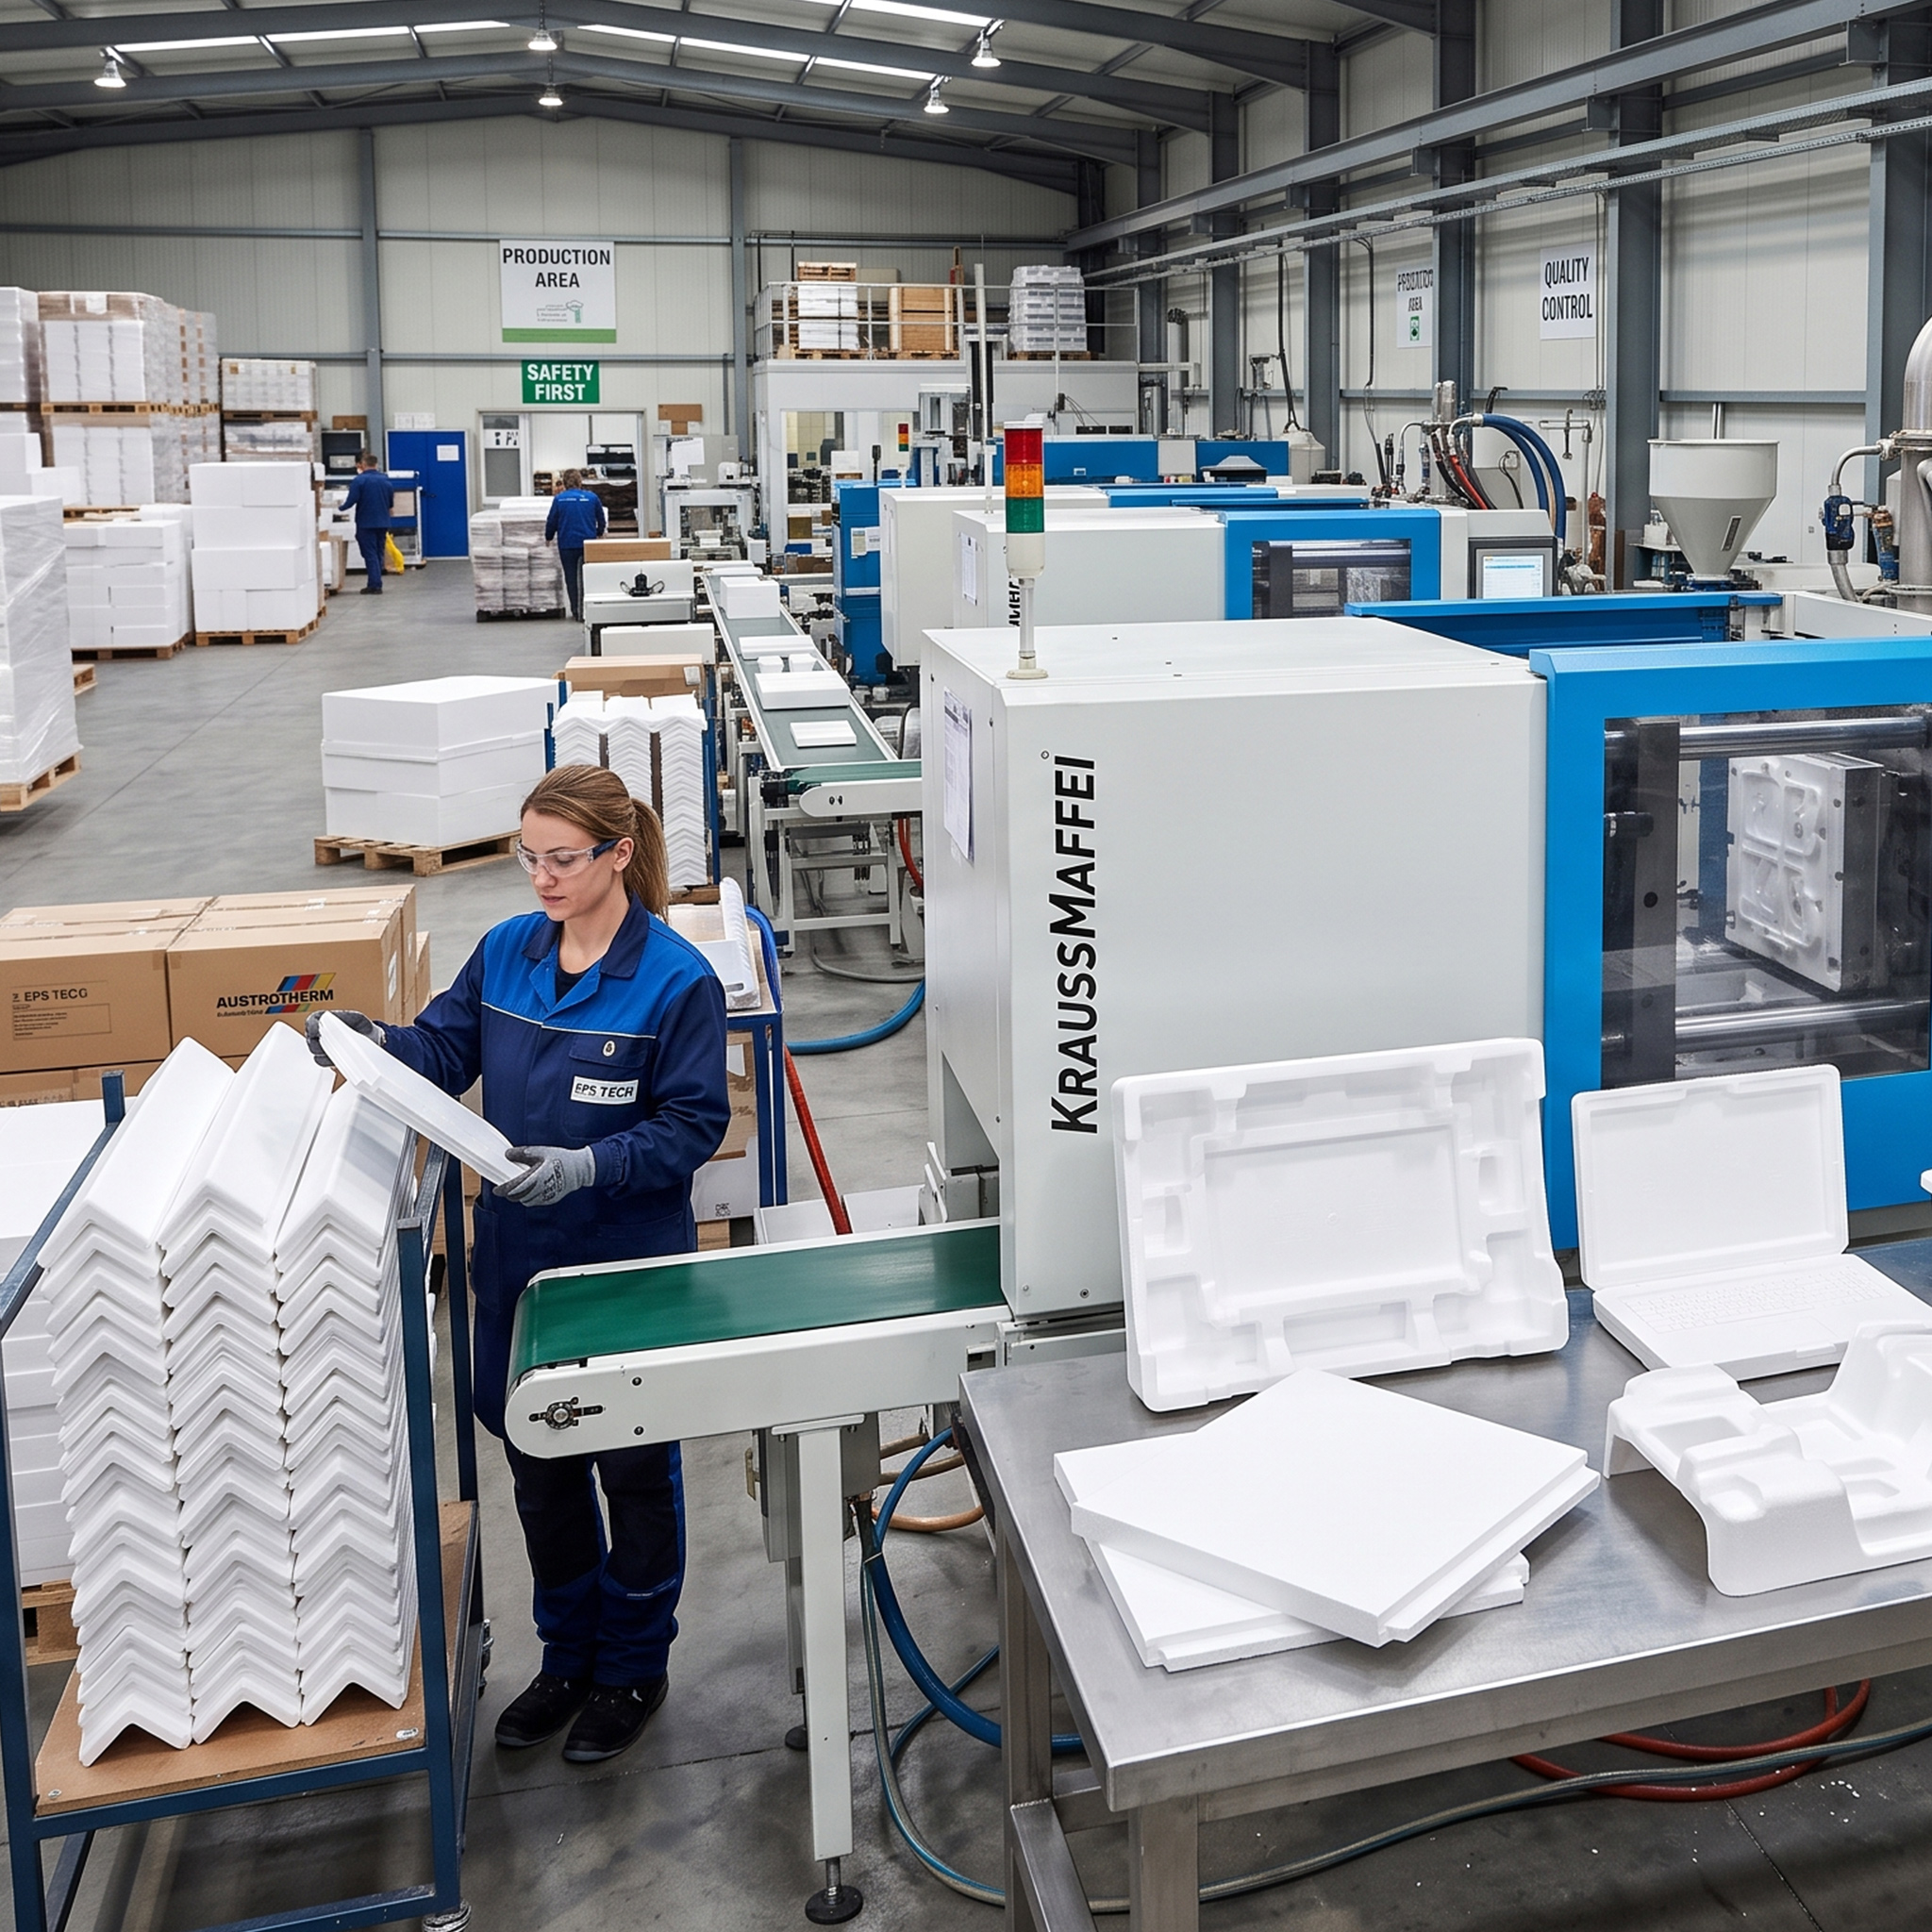
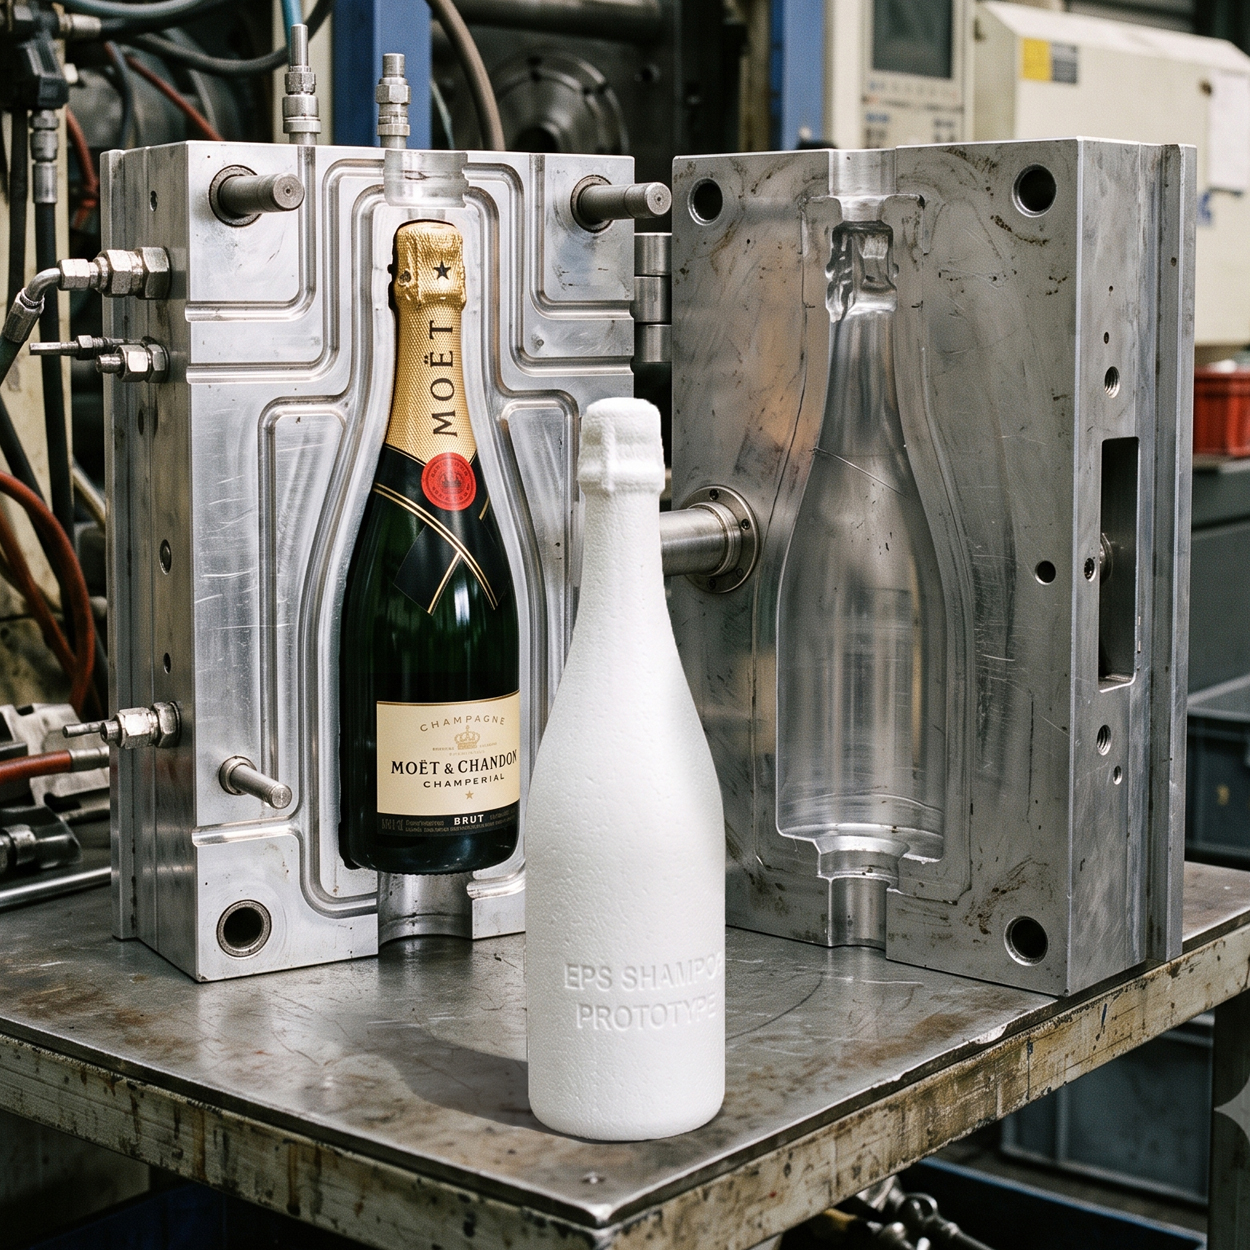
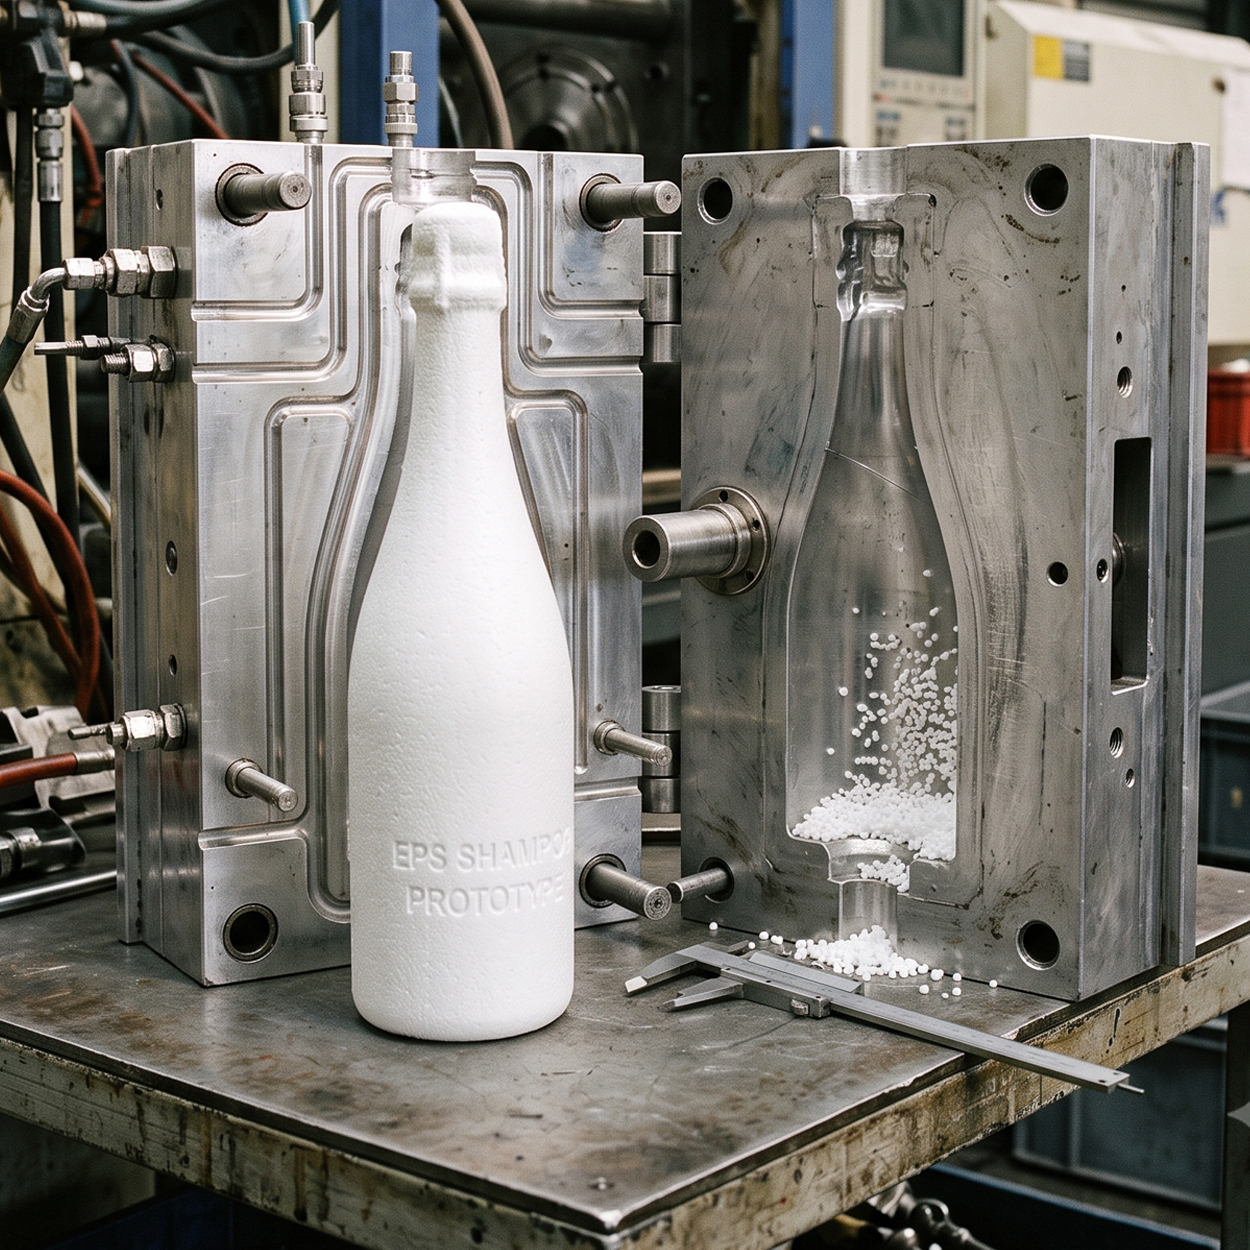
Dinlenen tanecikler, vakum veya yüksek hava basıncı yardımıyla hidrolik ya da servo motorlu enjeksiyon makinelerindeki metal (genellikle alüminyum veya çelik) kalıp boşluklarına üflenir. Kalıp tamamen doldurulup kapatıldıktan sonra içeriye tekrar yüksek basınçlı kuru buhar verilir. Buhar, taneciklerin dış yüzeyini eriterek birbirlerine moleküler düzeyde, boşluksuz ve sıkıca yapışmalarını (kaynaşmalarını) sağlar.
4. Vakumlu Soğutma ve Kalıptan Çıkarma (Cooling & Ejection)
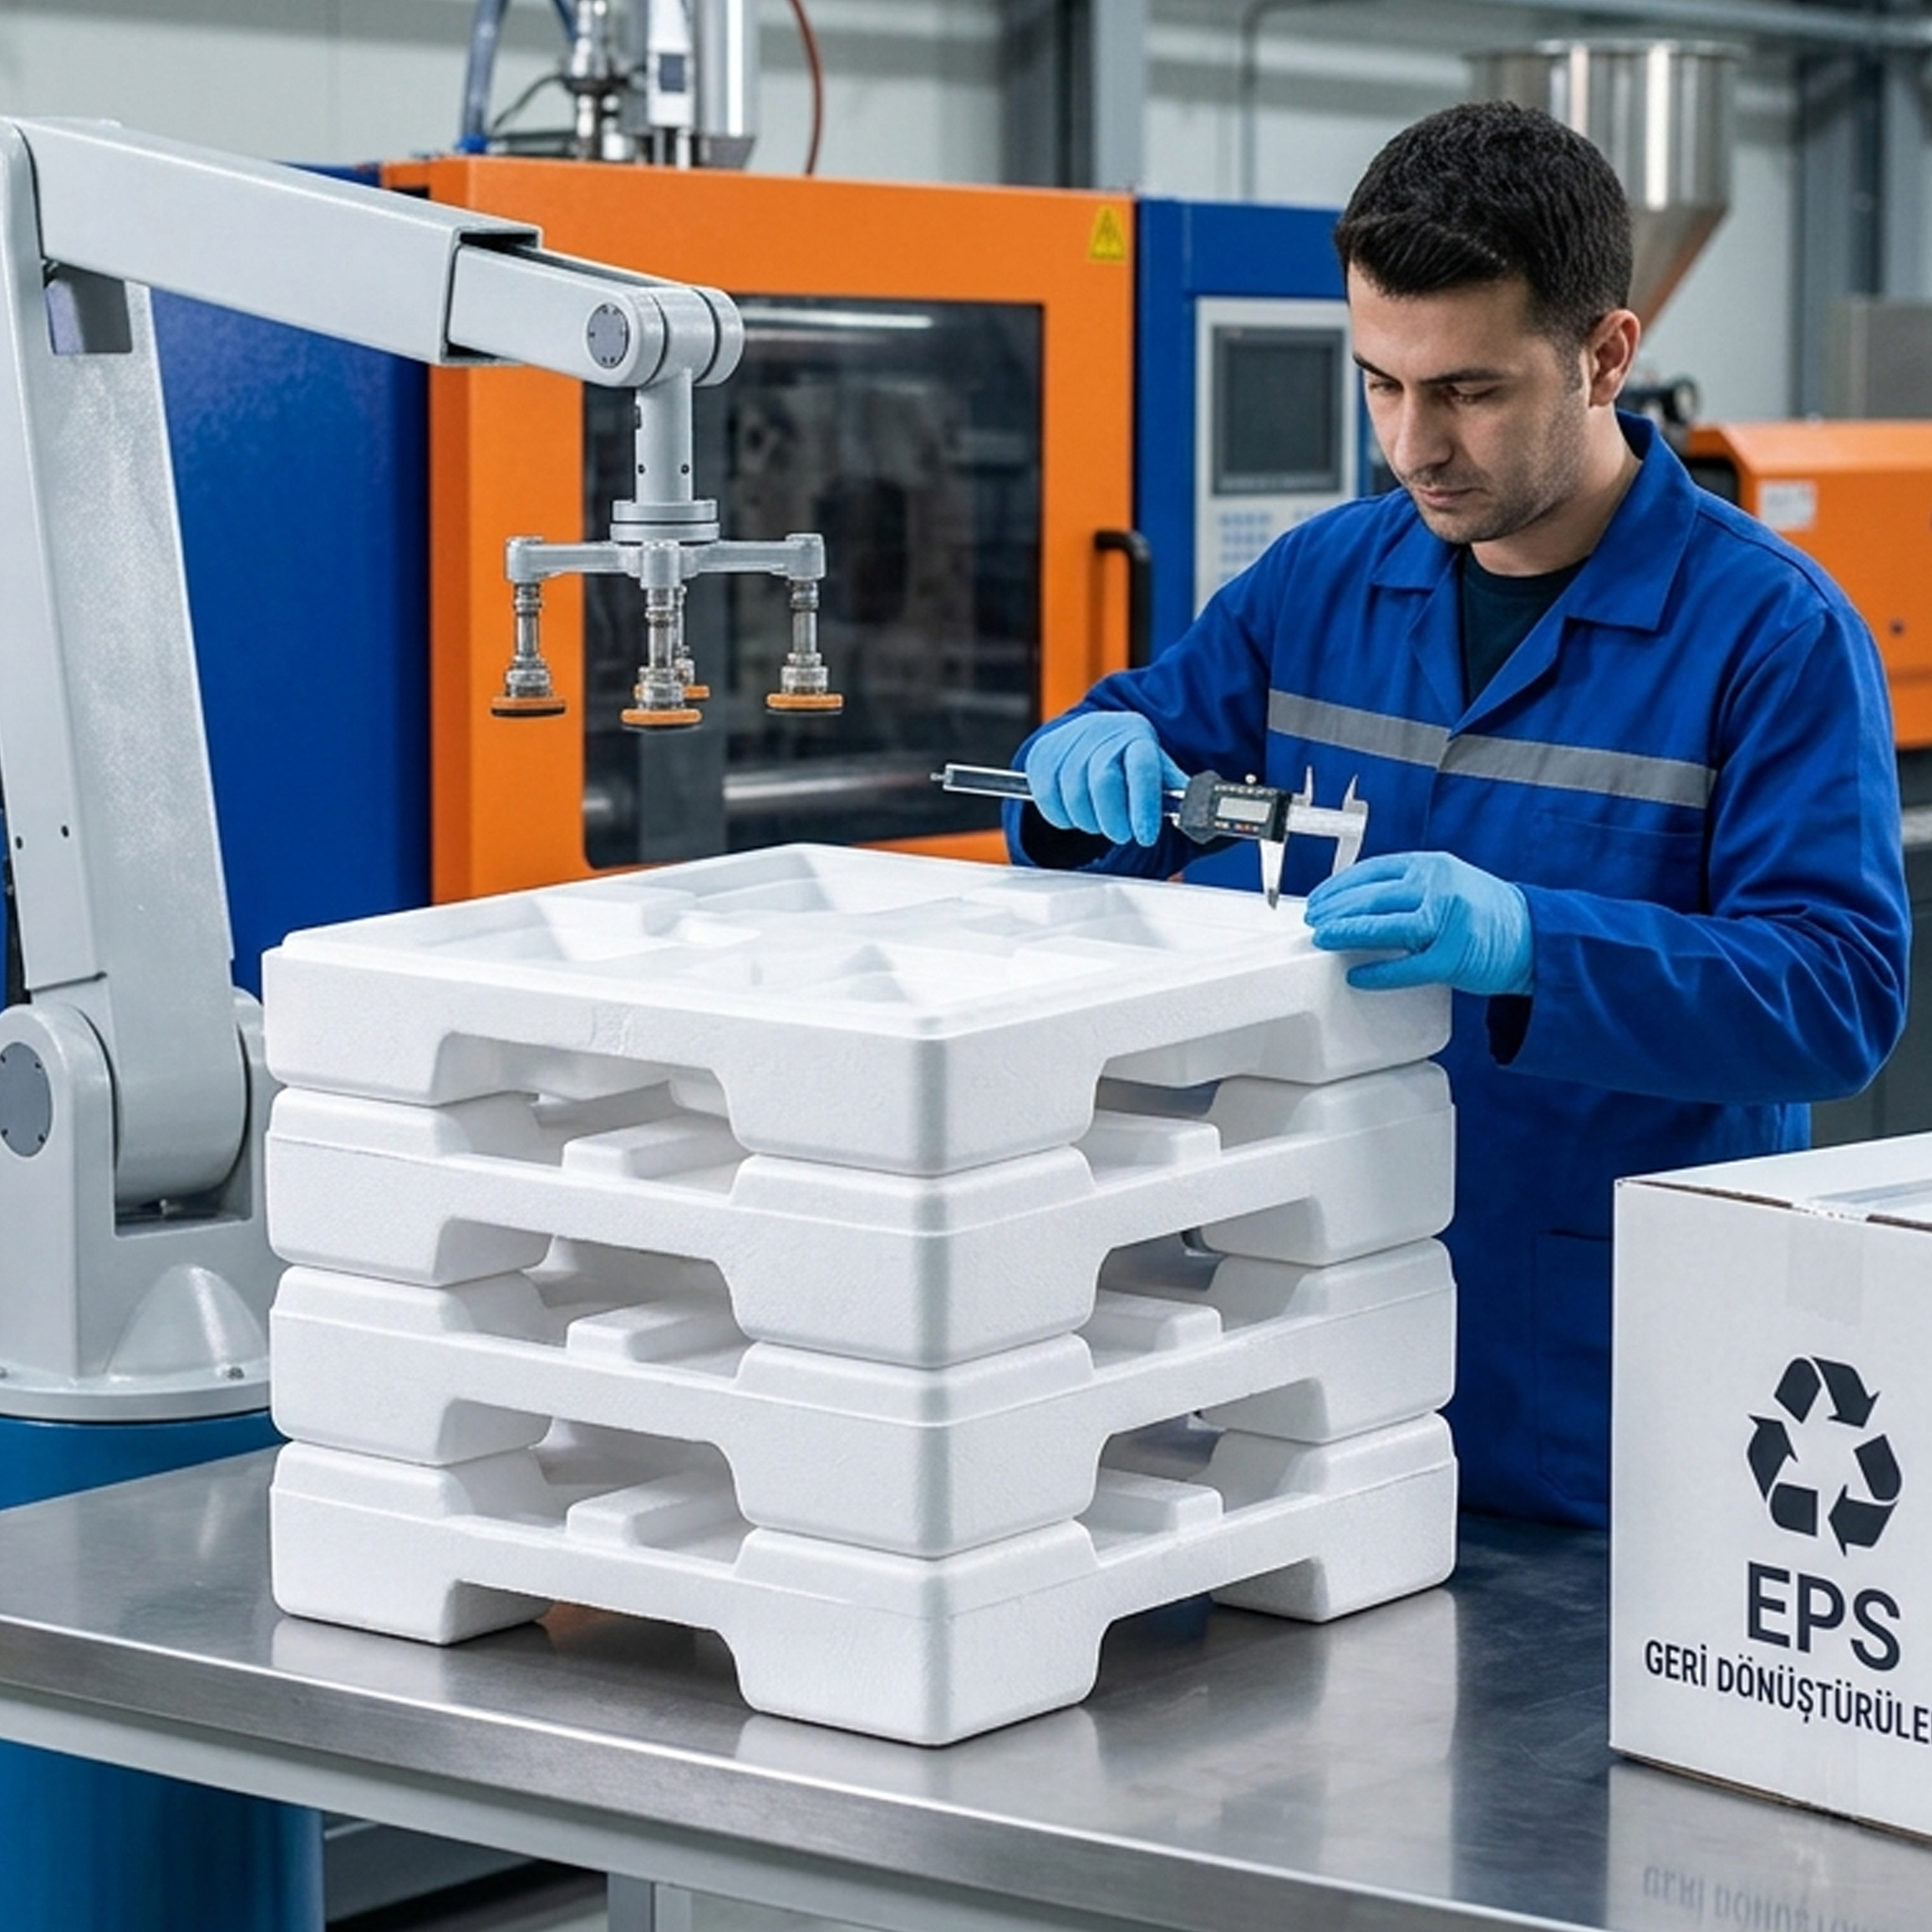
Pişme işlemi bittikten sonra ürünün kalıptan deforme olmadan çıkabilmesi için hızla soğutulması gerekir. Gelişmiş vakum sistemleri kalıp içindeki ısıyı ve nemi hızla çekerek malzemeyi stabilize eder. Soğuyan kalıp açılır ve mekanik itici pimler vasıtasıyla pürüzsüz, milimetrik ölçülerdeki nihai ürün dışarı fırlatılır.
Strafor Enjeksiyon Baskının Endüstriyel Avantajları
Neden dünya devleri hassas cihazlarını veya gıda ürünlerini korumak için sadece EPS enjeksiyon ambalajları tercih ediyor?
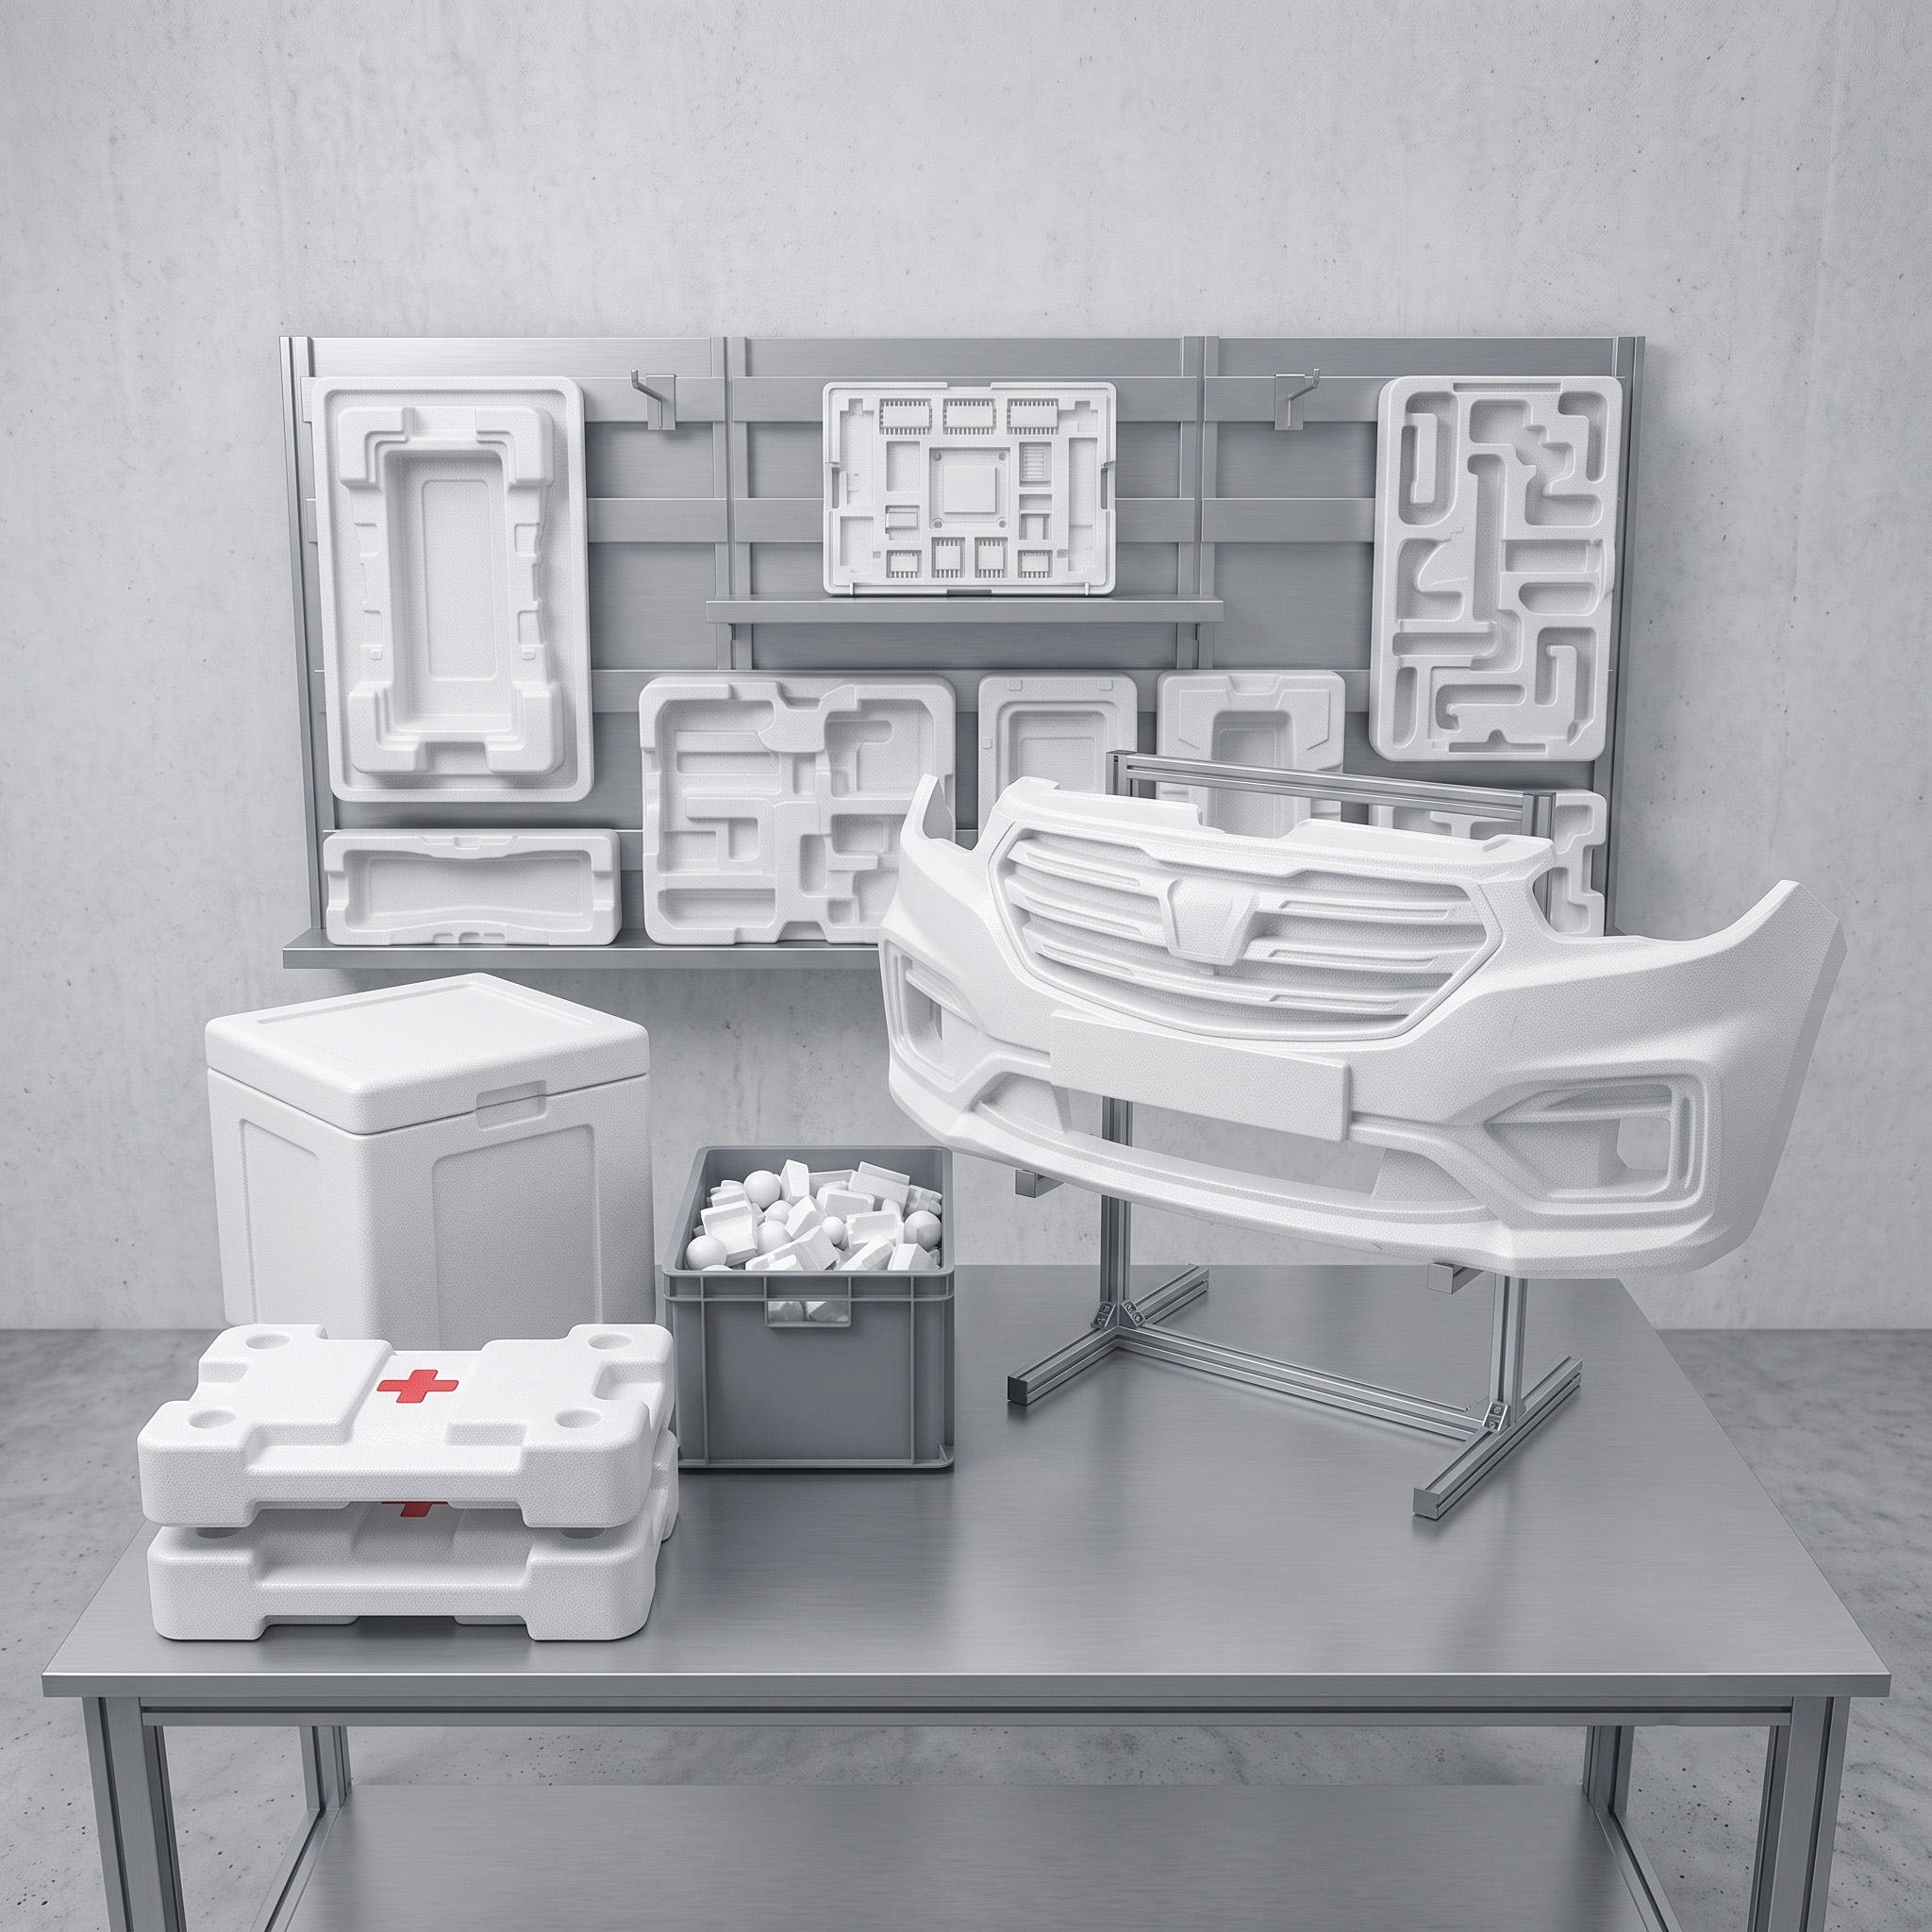
Kusursuz Darbe ve Şok Emicilik: EPS'nin %98'i durgun havadan oluşur. Bu hücresel yapı, taşıma sırasında oluşabilecek şiddetli sarsıntıları, düşmeleri ve darbeleri absorbe ederek bir yay görevi görür.
Üstün Termal Yalıtım: Havadan daha iyi bir doğal yalıtkan yoktur. Hücreler içine hapsedilmiş durgun hava sayesinde EPS; ilaç, aşı, taze balık ve et gibi soğuk zincir taşımacılığında dış ortam sıcaklığını içeriye geçirmez.
Sıfır Nem ve Su Geçirgenliği: Kalıplama esnasında oluşan pürüzsüz dış kabuk, suyun ve nemin ürünün içerisine nüfuz etmesini engeller. Bu da gıda güvenliği ve elektronik cihaz koruması için kritiktir.
Hafiflik ve Lojistik Tasarrufu: Son derece hafif yapısı sayesinde ambalajlanan ürünün toplam sevkiyat ağırlığına neredeyse hiç etki etmez. Bu durum havayolu ve karayolu lojistiğinde karbon ayak izini ve yakıt maliyetlerini doğrudan düşürür.
Sürdürülebilirlik: EPS %100 geri dönüştürülebilir bir termoplastiktir. Kullanım ömrünü tamamlayan enjeksiyon ürünleri tekrar eritilerek farklı plastik hammaddelerin üretiminde kullanılabilir.